产线屏驶入汽车制造:工控一体机如何嵌入焊装、涂装与总装产线
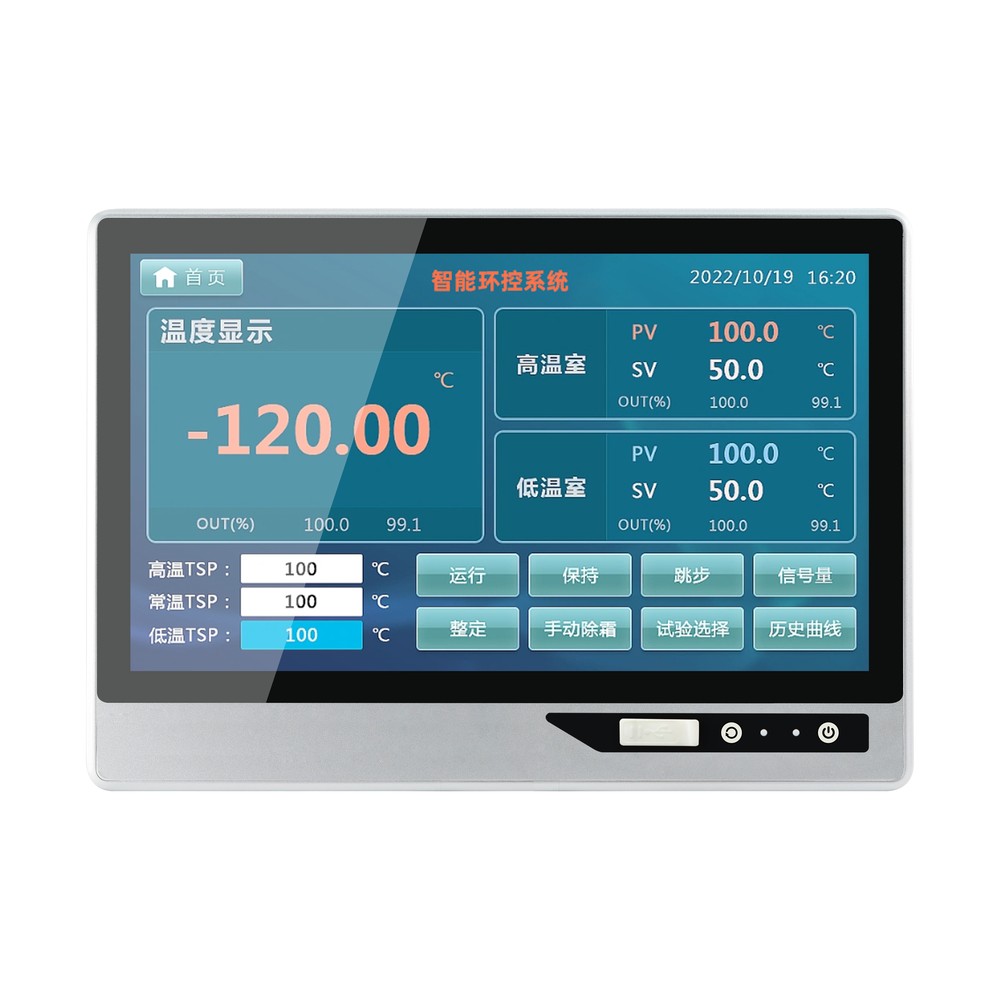
汽车制造是典型的「多车型、高节拍、强防错」现场:焊装车间机械臂密集协同,涂装线对温湿度与节拍极度敏感,总装工位更是零部件成千上万、错装漏装零容忍。在这一类高复杂度产线上,一块稳定可靠的产线屏,往往比想象中更关键。作为深耕工业现场的终端厂商,韦斯特显示(崇友工控)长期将工控一体机应用于汽车整车及零部件产线,用一块块 SOP 屏把工艺规程、节拍提示与防错校验直接送到操作工眼前。
先看焊装。白车身焊接涉及数百个焊点、多套夹具与机器人联动,人工辅助工位既要确认夹具到位,又要核对焊接参数。此时工业一体机通常被嵌入工位旁的悬臂或立柱,屏幕实时显示当前车型的焊接工艺卡、焊点分布与自检结果;一旦夹具状态异常,产线屏立即以高亮色块报警,避免带病进入下一序。对车企而言,这种「图纸与参数随车型切换」的能力,正是多车型混线生产得以平稳运转的基础。
涂装车间的难点在环境与节拍双重约束。前处理、电泳、喷涂每一步都对温度、液位、链速有严格要求,且多数操作处于密闭或防爆区域,现场操作人员很少、但监控不能断。SOP 一体机在这里更多承担「可视化中控」角色:把槽液参数、送排风状态、节拍计数集中呈现,配合远程告警,让班组长在集中控制室就能掌握整线健康度。由于涂装区湿度高、腐蚀性强,终端还需具备密封与耐腐蚀设计,这也是工业一体机相比普通商用屏不可替代的原因。
总装是防错要求最高的环节。一颗螺栓的扭矩、一个垫片的型号、一道工序的确认,都直接关系到整车安全。将工控一体机部署到每个总装工位,配合扫码枪与力矩扳手,可实现「装配指令—扫码确认—扭矩回传」的闭环:系统按车型 BOM 推送对应 SOP,操作员按屏上指引作业,错装漏装被锁死在工位内。许多车企把这称作「把标准作业焊死在工位上」,而承载这套逻辑的,正是工位上的产线屏。
那么汽车产线选终端该看什么?第一是稳定性,7×24 连续运行、五年以上服役是常态,无风扇宽温设计能明显降低宕机概率;第二是接口,要能接扫码枪、PLC、力矩工具与 MES,否则数据孤岛会让数字化停在口号;第三是显示,车间强光与油污环境下,高亮与防眩处理决定了一线是否「看得清」;第四是管理,支持远程集中运维的工业一体机,能让 IT 在故障发生前介入。韦斯特显示(崇友工控)在汽车及零部件领域的多批交付,正是围绕这几条硬杠做的产品打磨。
从焊装到涂装再到总装,产线屏正在成为汽车制造现场不可或缺的「标准化入口」。它不替代机器人与自动化,而是把人的操作、设备的状态与系统的指令,稳稳地连成一条可视、可控、可追溯的链。对正在推进产线升级的车企与零部件厂而言,选对一块工业一体机、布好一块 SOP 屏,往往比反复追加传感器更先把「节拍稳、防错准、可追溯」落到实地。韦斯特显示(崇友工控)也将持续以可靠的工控一体机产品,陪国内汽车制造产线走得更稳、更远。
- 上一篇:产线屏实时亮出 OEE:工控一体机如何让设备综合效率看得见、 2026/10/5
- 下一篇:产线屏遇上低代码:让车间工程师自己搭工位界面,工艺变更当天上 2026/10/3